


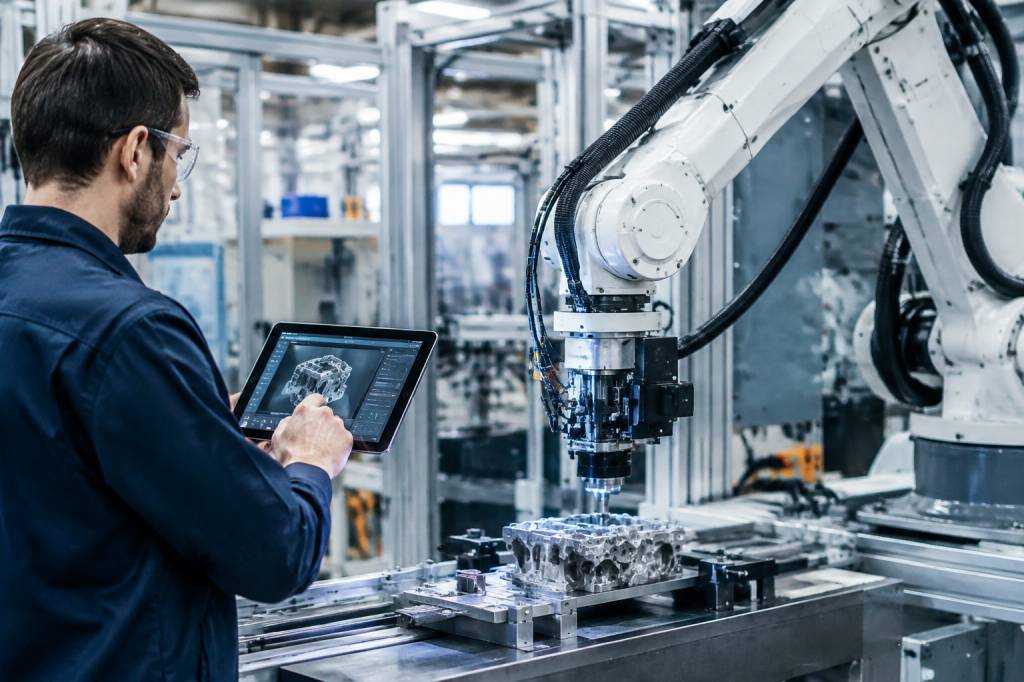
In der Industrie 4.0 müssen Maschinen, Daten und Menschen effizient zusammenarbeiten. Bedienpersonal braucht verständliche Informationen direkt an der Anlage, Instandhalter benötigen Einblick in Zustände und Störungen, und die Produktion muss auf Änderungen reagieren können. Genau hier setzt FactoryTalk Optix an: Die Plattform von Rockwell Automation verbindet Visualisierung, Bedienung und industrielle Datenverarbeitung in einer Entwicklungsumgebung.
Der Name „Optix“ wird für unterschiedliche Produkte verwendet. Dieser Beitrag bezieht sich auf FactoryTalk Optix. Im Mittelpunkt stehen die praktischen Einsatzmöglichkeiten, der Nutzen für die Fertigung und die Fragen, die Unternehmen vor einem Projekt klären sollten. Denn eine moderne HMI macht eine Anlage nicht automatisch intelligent. Entscheidend ist, welche Daten sie verfügbar macht – und wie daraus bessere Entscheidungen entstehen.
Was ist FactoryTalk Optix?
FactoryTalk Optix ist eine Plattform zur Entwicklung und Bereitstellung von Bedien- und Visualisierungslösungen für industrielle Anwendungen. Ingenieure können damit Benutzeroberflächen für Maschinen, Produktionslinien oder übergeordnete Anwendungen erstellen. Je nach Architektur lassen sich Daten aus Steuerungen, Geräten und weiteren Systemen integrieren und auf unterschiedlichen Endgeräten darstellen.
Ein wichtiger Bestandteil ist die objektorientierte Modellierung. Statt jede Anzeige und jede Funktion für jede Maschine von Grund auf neu aufzubauen, können Entwickler wiederverwendbare Elemente erstellen. Ein Motor wird beispielsweise als Objekt mit seinen Eigenschaften, Zuständen und Bedienfunktionen beschrieben. Dieses Objekt lässt sich anschließend in mehreren Projekten einsetzen.
Das ist mehr als eine Frage der Bequemlichkeit. In Anlagen mit vielen ähnlichen Aggregaten sinkt der Aufwand für Entwicklung, Wartung und Erweiterungen. Gleichzeitig wird es einfacher, einheitliche Bedienkonzepte durchzusetzen. Ein Bediener muss nicht bei jeder Maschine neu lernen, wo sich die wichtigsten Informationen befinden.
Vom einzelnen Bedienpanel zur vernetzten Anwendung
Klassische HMIs erfüllen häufig eine klar abgegrenzte Aufgabe: Sie zeigen Werte an, nehmen Eingaben entgegen und melden Störungen. In einer vernetzten Produktion kann eine Visualisierung darüber hinaus zum Zugangspunkt für zusätzliche Informationen werden. Dazu gehören beispielsweise Produktionskennzahlen, Qualitätsdaten, Wartungshinweise oder Statusmeldungen aus anderen Anlagenteilen.
FactoryTalk Optix unterstützt Architekturen, in denen Anwendungen auf geeigneter Hardware oder in entsprechenden Laufzeitumgebungen ausgeführt werden. Je nach Projekt können Bedienbilder für ein lokales Panel, einen Industrie-PC oder weitere Endgeräte vorgesehen werden. Welche Kombination sinnvoll ist, hängt von Anforderungen an Verfügbarkeit, Reaktionszeit, Netzwerk, IT-Sicherheit und Lizenzierung ab.
Wichtig ist die saubere Trennung zwischen Steuerung und Visualisierung. Sicherheitskritische oder zeitkritische Regelungsfunktionen gehören in die dafür ausgelegte Steuerung. Die HMI stellt Informationen dar und ermöglicht freigegebene Bedienhandlungen. Diese Architekturgrenze sollte nicht erst im Inbetriebnahme-Test diskutiert werden.
Typische Anwendungen in der Industrie
Maschinenbedienung und Anlagenvisualisierung
Der naheliegendste Einsatz ist die Bedienung einzelner Maschinen oder kompletter Produktionslinien. Optix kann Prozesswerte, Betriebszustände, Rezepturen und Alarmmeldungen in einer strukturierten Oberfläche zusammenführen. Ein Anlagenbild zeigt dann nicht nur, ob ein Aggregat läuft, sondern auch, in welchem Betriebszustand es sich befindet und welche Bedienaktion als Nächstes erforderlich ist.
Ein Beispiel: An einer Verpackungsanlage treten wiederholt kurze Stillstände auf. Eine einfache Statusanzeige meldet lediglich „Anlage gestoppt“. Eine gut gestaltete Visualisierung kann zusätzlich den betroffenen Abschnitt, den zugehörigen Sensorzustand und die letzten relevanten Ereignisse anzeigen. Damit wird die Fehlersuche konkreter. Das HMI behebt den Fehler nicht – aber es kann verhindern, dass die Schicht erst mehrere Minuten nach der Ursache sucht.
Wiederverwendbare Maschinenbausteine
Maschinenbauer produzieren häufig Varianten einer Grundmaschine. Unterscheiden sich diese nur in einzelnen Stationen oder Optionen, lässt sich mit wiederverwendbaren Objekten und Vorlagen viel Entwicklungsarbeit standardisieren. Für ein Ventil, einen Antrieb oder eine Temperaturzone können einmal definierte Darstellungen und Bedienlogiken in mehreren Anlagen verwendet werden.
Das zahlt sich besonders aus, wenn der Hersteller langfristig Ersatzteile, Service und Modernisierungen anbietet. Eine konsistente Oberfläche erleichtert die Einweisung und reduziert das Risiko, dass ähnliche Funktionen in verschiedenen Maschinen unterschiedlich umgesetzt werden. Voraussetzung ist allerdings, dass die Vorlagen gepflegt und Änderungen nachvollziehbar versioniert werden.
Produktionsübersicht und Kennzahlen
In der Fertigung müssen Informationen oft über den einzelnen Bedienplatz hinaus verfügbar sein. Eine Produktionsübersicht kann beispielsweise den Ausstoß, die Anzahl der Ausschüsse, den Anlagenzustand oder die Dauer von Stillständen darstellen. Werden diese Daten mit klaren Definitionen und Zeitbezügen erfasst, können Teams Schichtverläufe besser vergleichen und Abweichungen schneller erkennen.
Hier lohnt sich ein nüchterner Blick: Ein Dashboard mit vielen farbigen Kennzahlen ist noch kein Produktionssystem. Unternehmen sollten zuerst festlegen, welche Kennzahl eine konkrete Entscheidung unterstützt. Wenn die Schichtleitung bei einer Abweichung ohnehin keine definierte Reaktion einleiten kann, erzeugt die Anzeige eher zusätzliche Aufmerksamkeit als zusätzlichen Nutzen.
Instandhaltung und Diagnose
Eine HMI kann Wartungsteams unterstützen, indem sie Zustände, Alarme und relevante Betriebsdaten zusammenführt. Dazu gehören etwa Laufzeiten, Temperaturwerte, Schaltzyklen oder Hinweise auf wiederkehrende Störungen. In Verbindung mit festgelegten Grenzwerten lassen sich Auffälligkeiten sichtbar machen, bevor sie zu längeren Ausfällen führen.
Das ist nicht automatisch Predictive Maintenance. Eine Trendkurve oder ein Alarm bei Überschreitung eines Grenzwerts ist zunächst zustandsorientierte Überwachung. Für belastbare Prognosen braucht es zusätzliche Daten, geeignete Modelle und eine technische wie organisatorische Bewertung. Wer diese Begriffe sauber trennt, vermeidet überzogene Erwartungen – und kann den tatsächlichen Fortschritt besser messen.
Welche Vorteile bietet Optix?
-
Wiederverwendung: Objekte und Vorlagen können den Aufwand für ähnliche Maschinen und Anlagen reduzieren.
-
Einheitliche Bedienung: Standardisierte Oberflächen erleichtern Schulung, Betrieb und Service über mehrere Anlagen hinweg.
-
Flexiblere Visualisierung: Informationen lassen sich entsprechend der Anwendung für unterschiedliche Bildschirmgrößen und Bedienplätze aufbereiten.
-
Bessere Datenzugänglichkeit: Relevante Prozess- und Zustandsinformationen können an einem Bedienpunkt zusammengeführt werden.
-
Skalierbarkeit: Eine sauber geplante Anwendung lässt sich schrittweise erweitern – vorausgesetzt, Architektur und Datenmodell sind dafür ausgelegt.
-
Einfachere Diagnose: Kontextbezogene Meldungen und Prozessinformationen können die Fehlersuche beschleunigen.
Der wirtschaftliche Nutzen entsteht nicht allein durch die Software. Er hängt davon ab, wie viel Entwicklungszeit tatsächlich eingespart wird, wie schnell Bediener Informationen finden und ob Stillstände messbar kürzer werden. Diese Punkte sollten vor dem Projekt mit Kennzahlen hinterlegt werden.
Praxisbeispiel: Retrofit einer Bestandsanlage
Ein typischer Anwendungsfall ist die Modernisierung einer älteren Produktionsmaschine. Die Steuerung arbeitet zuverlässig, doch das Bedienpanel ist veraltet, Ersatzteile sind schwer verfügbar und Störmeldungen bieten wenig Kontext. Ein vollständiger Austausch der Anlage wäre wirtschaftlich nicht sinnvoll.
Ein stufenweises Retrofit kann hier eine Alternative sein. Zunächst werden Schnittstellen und verfügbare Prozessvariablen erfasst. Anschließend entsteht eine neue Visualisierung mit klar gegliederten Betriebsbildern, Alarmen und einer Diagnoseansicht. Häufig genutzte Komponenten – etwa Antriebe, Pumpen oder Temperaturzonen – können als standardisierte Bausteine aufgebaut werden.
Vor der Umsetzung müssen jedoch einige Fragen beantwortet werden: Welche Steuerungsdaten sind tatsächlich verfügbar? Welche Protokolle und Treiber werden benötigt? Kann die bestehende Steuerung ausreichend sicher eingebunden werden? Und wie wird der Betrieb während Installation und Inbetriebnahme abgesichert? Bei älteren Anlagen kann gerade die Datenqualität zum Engpass werden. Eine neue Oberfläche kann fehlende Sensorik nicht ersetzen.
Integration und Datenmodell: zuerst planen, dann gestalten
Bei Industrie-4.0-Projekten wird oft zuerst über die Oberfläche gesprochen. Technisch ist es meist sinnvoller, mit der Datenquelle und dem Datenmodell zu beginnen. Welche Steuerungen liefern Werte? Wie werden Maschinenzustände benannt? Welche Einheiten gelten? Wie werden Zeitstempel behandelt? Ohne einheitliche Antworten entstehen Anzeigen, die zwar funktionieren, aber schwer vergleichbar und aufwendig zu warten sind.
Auch die Anbindung an weitere Systeme sollte konkret geprüft werden. Je nach Einsatz können Steuerungen, Datenbanken oder übergeordnete Anwendungen beteiligt sein. Dabei zählen nicht nur die verfügbaren Schnittstellen, sondern auch deren Versionen, Lizenzen und Einschränkungen. Eine Machbarkeitsprüfung mit einer repräsentativen Maschine ist oft aussagekräftiger als eine umfangreiche Planung auf Basis allgemeiner Produktversprechen.
Ein weiterer Punkt ist der Umgang mit Alarmen. Zu viele Meldungen erschweren die Arbeit und verleiten dazu, Warnungen routinemäßig zu quittieren. Jede wichtige Meldung sollte verständlich erklären, was passiert ist, welche Auswirkung zu erwarten ist und welche Handlung vorgesehen ist. „Fehler 37“ hilft dem Bediener nur dann, wenn er die Fehlerliste bereits auswendig kennt.
IT-Sicherheit und Verfügbarkeit berücksichtigen
Eine vernetzte Visualisierung erweitert die Angriffs- und Fehlerflächen einer Anlage. Deshalb gehören Benutzerrollen, sichere Zugangsdaten, Netzwerksegmentierung und ein geregelter Aktualisierungsprozess von Anfang an in die Architektur. Fernzugriff sollte nur über freigegebene, kontrollierte Wege erfolgen. Auch Protokollierung und Backup müssen geplant sein.
In der Produktion ist außerdem die Verfügbarkeit entscheidend. Was geschieht, wenn ein Netzwerkdienst nicht erreichbar ist? Kann die Maschine lokal weiterbetrieben werden? Welche Funktionen benötigen eine Verbindung zu anderen Systemen? Diese Szenarien sollten getestet werden, bevor die Anwendung im laufenden Betrieb eingesetzt wird. Eine Visualisierung darf nicht zur unerwarteten Voraussetzung für jede Maschinenfunktion werden.
So gelingt der Einstieg
Für einen kontrollierten Start empfiehlt sich ein begrenzter Pilot an einer geeigneten Maschine oder Linie. Dabei sollte das Team nicht nur die Bedienoberfläche bewerten, sondern den gesamten Lebenszyklus betrachten: Entwicklung, Inbetriebnahme, Betrieb, Diagnose und spätere Änderungen.
-
Ein klares Ziel definieren: Soll die Fehlersuche schneller werden, die Bedienung vereinheitlicht oder ein Retrofit umgesetzt werden?
-
Eine passende Pilotanlage wählen: Sie sollte repräsentativ, aber nicht so kritisch sein, dass jeder Versuch den Produktionsplan gefährdet.
-
Datenquellen und Schnittstellen prüfen: Variablen, Protokolle, Aktualisierungsraten und Netzwerkanforderungen frühzeitig dokumentieren.
-
Bediener einbeziehen: Die Menschen an der Maschine erkennen oft schneller als ein Projektteam, welche Information im Alltag fehlt.
-
Ergebnisse messen: Entwicklungsaufwand, Suchzeit bei Störungen, Bedienfehler und Wartungsaufwand vor und nach dem Pilot vergleichen.
-
Standards festlegen: Namenskonventionen, Alarmregeln, Rollen und wiederverwendbare Bausteine dokumentieren.
Wo Optix besonders sinnvoll ist
FactoryTalk Optix ist vor allem dann interessant, wenn Unternehmen moderne Visualisierungen aufbauen, Maschinenkonzepte standardisieren oder Bestandsanlagen gezielt erweitern möchten. Die Möglichkeit, wiederverwendbare Elemente zu entwickeln, kann bei vielen ähnlichen Maschinen einen klaren Vorteil bieten. Ebenso kann eine strukturierte Darstellung von Prozess- und Zustandsdaten den Arbeitsalltag von Bedienung und Instandhaltung verbessern.
Die Plattform ist jedoch kein Ersatz für eine durchdachte Automatisierungsarchitektur. Vor einer Entscheidung sollten Unternehmen prüfen, welche Steuerungen, Geräte und Laufzeitumgebungen konkret unterstützt werden, welche Funktionen im gewählten Projektumfang enthalten sind und welche Anforderungen an Lizenzierung, Netzwerk und Wartung gelten. Ein technischer Prototyp mit echten Anlagendaten schafft hier verlässliche Entscheidungsgrundlagen.
Der wichtigste Maßstab bleibt pragmatisch: Wird die Anlage dadurch leichter bedienbar, schneller diagnostizierbar und einfacher zu warten? Wenn Optix dazu beiträgt – und die Umsetzung auf sauberen Daten, klaren Standards und einer sicheren Architektur beruht –, kann die Plattform ein sinnvoller Baustein auf dem Weg zur Industrie 4.0 sein.